Giới hạn của in 3D: vì sao không thể in như máy in thông thường?
Tên gọi “in” dễ khiến ta kỳ vọng độ sắc nét của chữ, đường mảnh và bề mặt như trên giấy. Nhưng chế tạo một chi tiết ba chiều là nhiệm vụ khác. Hãy bắt đầu từ đầu phun, chiều cao lớp và dòng chảy vật liệu.

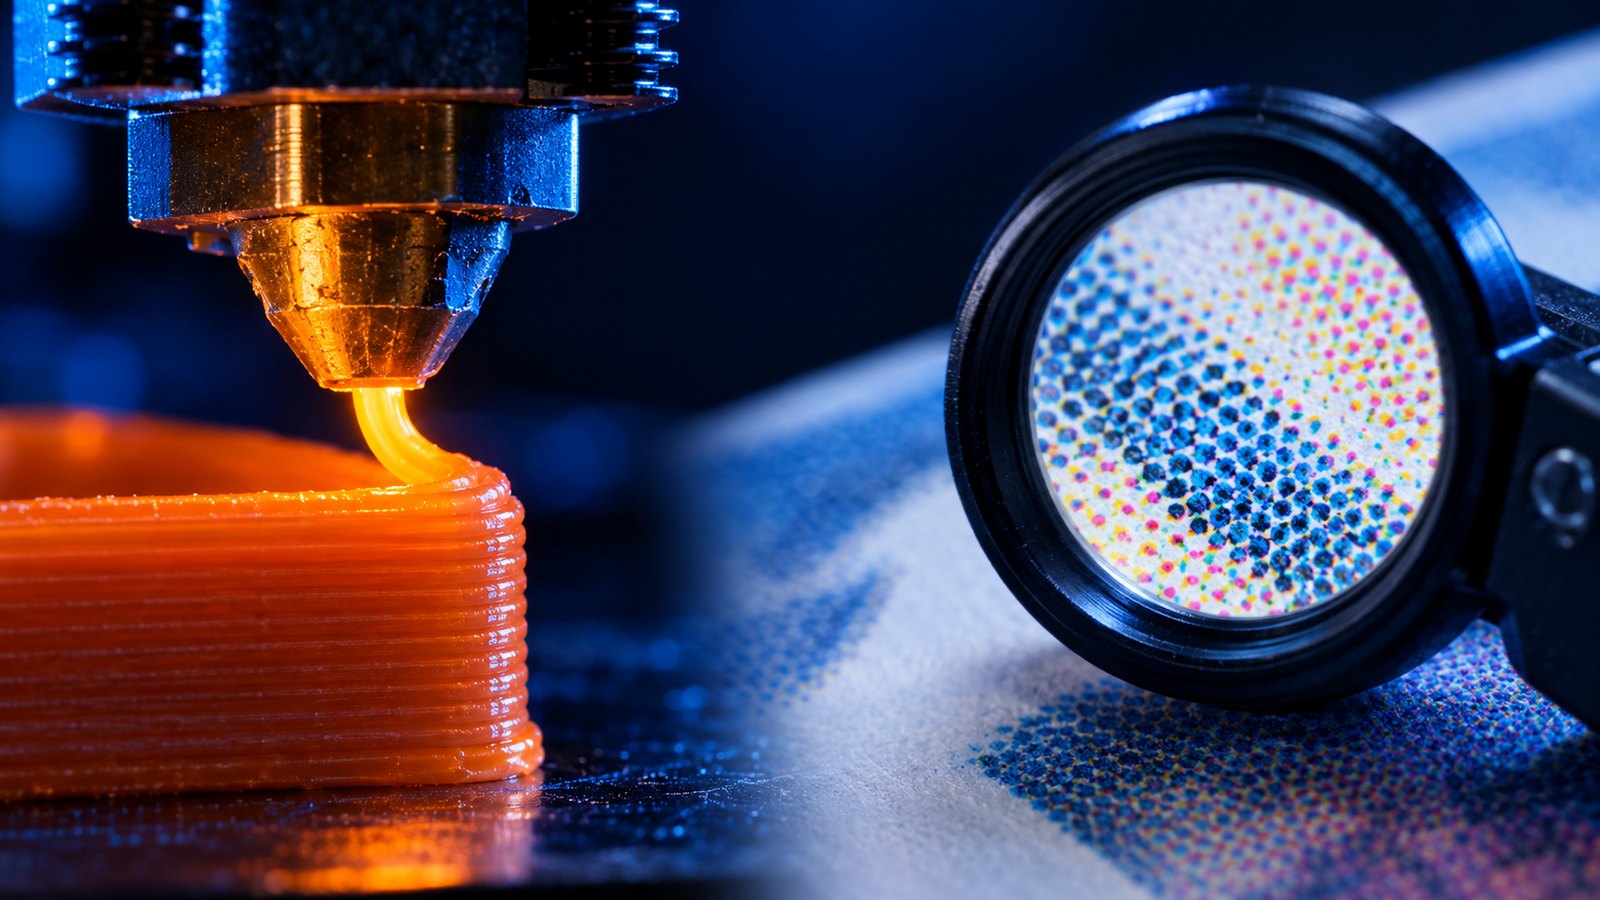
Tôi vẫn nghĩ tên gọi “in 3D” ít nhiều dễ gây hiểu nhầm. Nếu muốn mô tả chính xác công việc mà công nghệ này thực hiện, “sản xuất bồi đắp” là cách gọi phù hợp hơn.
Khi nói đến in, chúng ta thường nghĩ tới một tờ giấy với chữ và hình rõ nét. Vì thế, nghe “in 3D”, ta dễ kỳ vọng kết quả cũng phải nhỏ, sắc nét và phẳng mịn như vậy. Nhưng đây là hai quá trình khác nhau.
ISO/ASTM 52900:2021 định nghĩa các thuật ngữ của sản xuất bồi đắp: tạo hình học ba chiều bằng cách bổ sung vật liệu, thay vì tạo hình ảnh trên giấy.
Trong công việc, chúng tôi thường nhận yêu cầu làm một chi tiết có chữ nhỏ, đường mảnh và ngoại quan như sản phẩm in ấn. Những yêu cầu đó cần được trao đổi, nhưng không thể mặc định lấy năng lực in trên giấy làm tiêu chuẩn sẵn có cho chế tạo chi tiết.
Tôi được đào tạo về vật lý vô tuyến, không phải khoa học vật liệu. Dưới đây, tôi muốn giải thích từ quá trình vật lý, kết hợp với cách vật liệu thực sự hoạt động.
Hai máy in, hai nhiệm vụ khác nhau
In trên giấy và in 3D FDM/FFF thông dụng có ít nhất hai khác biệt quan trọng:
- Kích thước vật liệu được đưa xuống: giọt mực hoặc hạt mực bột không cùng quy mô với một đường nhựa nóng chảy được đùn ra.
- Nhiệm vụ sau khi vật liệu được đặt xuống: tạo lớp hình ảnh mỏng trên giấy khác với xếp vật liệu thành một chi tiết có chiều dày và kết cấu.
Ở đây, chúng ta chủ yếu bàn về in 3D bằng đùn nhựa nóng chảy, thường gọi là FDM/FFF. Công nghệ quang hóa sẽ được đề cập ở phần sau.
Đầu phun và đầu in: trước hết là kích thước
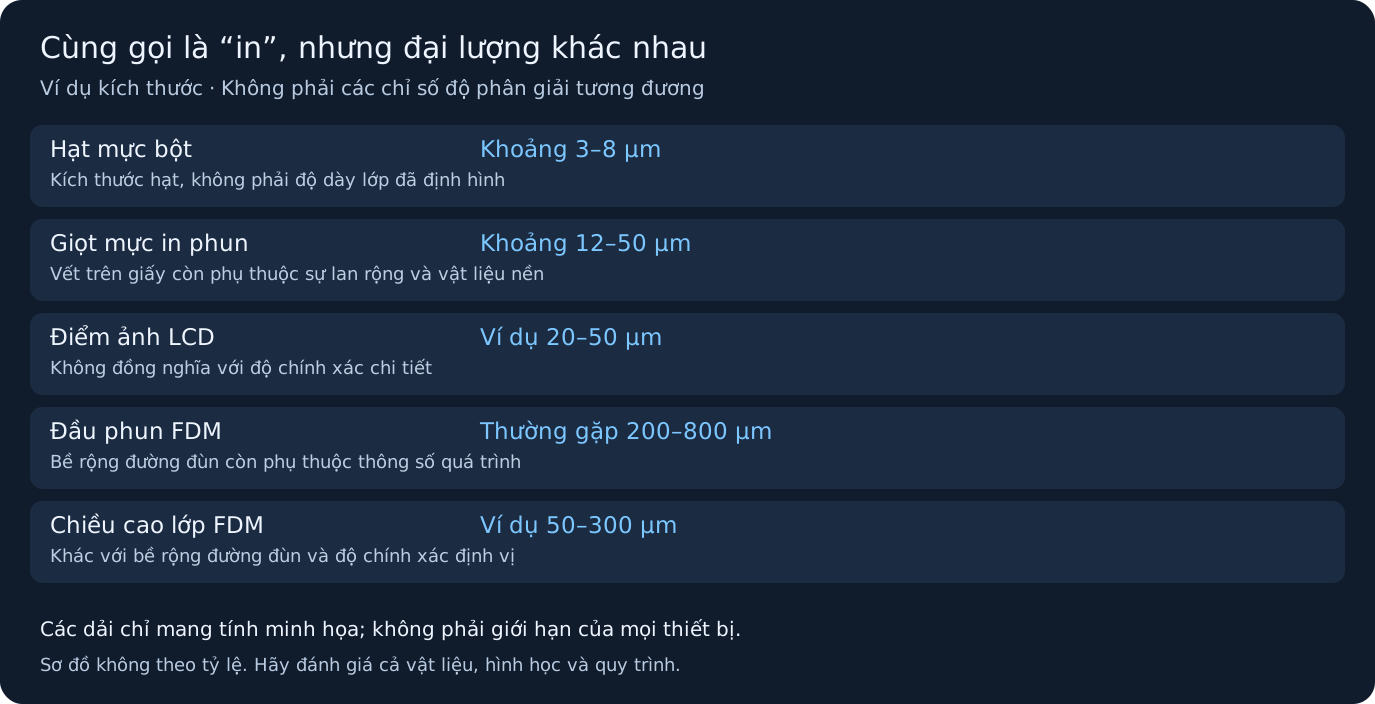
Máy in phun đẩy những giọt mực nhỏ qua đầu in. Trong bài tổng quan của Brian Derby, hệ phun mực theo yêu cầu dùng cho in đồ họa có giọt điển hình khoảng 20–50 μm; giọt thể tích khoảng 1 pL có đường kính xấp xỉ 12 μm.
Đường kính giọt khi đang bay không bằng kích thước vết mực trên giấy. Sự lan rộng, vật liệu nền và tương tác giữa các giọt đều ảnh hưởng đến kết quả.
Máy in laser không đùn vật liệu qua đầu phun: hình ảnh được tạo nhờ tĩnh điện, sau đó mực bột được chuyển và định hình trên giấy. Hạt mực có kích thước cỡ vài micromét; tài liệu về hạt mực bột nêu kích thước điển hình khoảng 3–8 μm đối với mực bột chế tạo bằng phương pháp hóa học.
Một mốc so sánh khác: 1200 dpi tương ứng khoảng cách điểm danh nghĩa xấp xỉ 21 μm. Nhưng kích thước hạt mực, khoảng cách điểm và chi tiết thực sự phân biệt được không phải ba đại lượng có thể đặt dấu bằng.
Với FDM, đầu phun phổ biến có đường kính 0,4 mm, tức 400 μm. Có thể chọn đầu phun nhỏ hơn, chẳng hạn 0,2 mm, để tạo chi tiết tinh hơn, nhưng tốc độ, vật liệu phù hợp và yêu cầu quy trình cũng thay đổi.
Nếu đặt bề rộng đường đùn là 0,42 mm, một inch chứa được khoảng 60 đường như vậy. Đây chỉ là cách hình dung kích thước, không có nghĩa máy FDM có “độ phân giải 60 dpi”. Con số đó không biểu thị độ chính xác định vị, dung sai kích thước hay khả năng tạo chi tiết theo mọi hướng.
Chiều cao lớp: từ hình ảnh phẳng đến bề mặt khối
Khác biệt tiếp theo là chiều dày của từng lớp.
| Công nghệ | Cách tạo hình | Ví dụ kích thước | Chiều dày hoặc chiều cao lớp |
|---|---|---|---|
| In phun | Giọt mực được đặt lên vật liệu nền | Giọt khoảng 12–50 μm, tùy hệ thống | Sau khi khô, phụ thuộc lượng mực, vật liệu nền và mức thấm |
| In laser | Mực bột được chuyển và định hình | Hạt mực cỡ vài micromét | Chiều dày lớp đã định hình không bằng đường kính hạt |
| In nhựa quang hóa LCD | Hình ảnh trên màn hình điều khiển sự đóng rắn | Ví dụ trong bài gốc: điểm ảnh 20–50 μm | Ví dụ trong bài gốc: 10–50 μm |
| FDM/FFF | Nhựa nóng chảy được đặt thành từng đường | Đầu phun thường gặp: 200–800 μm | Chẳng hạn 50–300 μm; thường dùng 100–200 μm |
Đây là những ví dụ giúp hình dung quy mô, không phải dải thông số hay giới hạn công nghệ của mọi máy. Đặc biệt, không thể coi kích thước điểm ảnh LCD là độ chính xác kích thước của chi tiết hoàn thiện.
Giấy đã cung cấp một bề mặt liên tục để mực tạo hình ảnh. FDM phải tạo chính vật thể bằng từng đường, từng lớp vật liệu. Chi tiết cao 100 mm, với chiều cao lớp 0,2 mm, cần 500 lớp.
Trên mặt nghiêng hoặc cong, các lớp rời rạc tạo hiệu ứng bậc thang. Chiều cao lớp, hướng bề mặt và hình dạng đường đùn cùng ảnh hưởng đến vân bề mặt. Vì vậy, thấy vân lớp không nhất thiết có nghĩa máy được hiệu chỉnh sai.
Muốn ngoại quan đồng đều hơn, thường cần đổi hướng chế tạo, giảm chiều cao lớp hoặc xử lý sau in. Có thể tham khảo tổng quan về sản xuất bồi đắp bằng đùn nóng chảy của Turner, Strong và Gold.
Mực lỏng, mực bột và nhựa nóng chảy
Vậy có thể tiếp tục thu nhỏ đầu phun để nhựa cũng mảnh như mực không? Câu hỏi này liên quan trực tiếp đến dòng chảy vật liệu.
In phun dùng chất lỏng có độ nhớt thấp, phù hợp với việc phun giọt. Xung áp suất tạo giọt; giọt bay, chạm nền rồi lan rộng, thấm hoặc đóng rắn. Quán tính, sức căng bề mặt và tương tác với vật liệu nền đều quan trọng.
Máy in laser đi theo hướng khác: trống quang dẫn tạo ảnh tĩnh điện, hạt mực bám vào vị trí tương ứng, chuyển sang giấy rồi được định hình bằng nhiệt và áp lực. Đó không phải quá trình liên tục đùn vật liệu có độ nhớt cao qua một lỗ nhỏ.
FDM xử lý nhựa polymer nóng chảy có độ nhớt cao hơn nhiều. Quá trình giống ép một chất dạng hồ qua miệng ống hơn là phóng giọt mực lên giấy.
Để hình dung ảnh hưởng của đường kính kênh, ta có thể xét quan hệ Hagen–Poiseuille cho dòng chảy tầng của chất lỏng Newton trong ống tròn:
- ΔP: độ chênh áp;
- μ: độ nhớt động lực;
- L: chiều dài kênh;
- Q: lưu lượng thể tích;
- d: đường kính kênh.
Trong mô hình này, nếu các điều kiện khác không đổi, giảm đường kính còn một nửa thì độ chênh áp cần thiết để giữ cùng lưu lượng tăng lên 16 lần.
Nhưng đây là mô hình đơn giản, không phải “quy luật 16 lần” đúng chính xác cho mọi hotend. Nhựa polymer nóng chảy thường giảm độ nhớt khi tốc độ cắt tăng; nhiệt độ làm thay đổi độ nhớt, còn kênh thực tế không phải một ống thẳng có đường kính không đổi.
Ý nghĩa của công thức là: thu nhỏ kênh không phải thay đổi miễn phí. Lực đẩy của bộ cấp nhựa, năng lực làm nóng và truyền nhiệt đều hữu hạn. Đầu phun nhỏ hơn thường đòi hỏi giảm lưu lượng và tốc độ, không chỉ thay một linh kiện rồi giữ nguyên mọi thông số.
Nhựa ra khỏi đầu phun còn có thể trương nở. Sau khi được đặt lên lớp trước, tiết diện lại chịu ảnh hưởng của khe hở đầu phun, lưu lượng và tốc độ chuyển động. Vì vậy, bề rộng đường đùn không chỉ do đường kính lỗ quyết định, cũng không nên mô tả là “luôn lớn hơn lỗ một chút”.
Vì sao chữ nhỏ và chi tiết mảnh dễ gặp vấn đề?
Trong FDM thông thường, bề rộng một đường đùn là mốc quan trọng để đánh giá khả năng tạo ổn định những chi tiết nhỏ. Nếu nét chữ, thành mỏng hoặc khe hở gần bằng hay nhỏ hơn quy mô mà quy trình kiểm soát ổn định, nét có thể bị mất, các nét sát nhau có thể dính lại, hoặc kết cấu tạo được nhưng khó lặp lại nhất quán.
Đây không phải quy tắc cứng “nhỏ hơn đường kính đầu phun là hoàn toàn không in được”. Chiến lược cắt lớp và bề rộng đường biến thiên có thể thay đổi cách xử lý một số đặc trưng, nhưng không xóa bỏ vô hạn các ràng buộc vật lý của việc đặt vật liệu.
Khi thiết kế chữ, cần xét bề rộng nét, khoảng cách, chữ nổi hay chìm và vị trí trên chi tiết, chứ không chỉ nhìn xem chữ trên màn hình có rõ hay không. Chữ nhỏ rõ nét trên danh thiếp chưa chắc cho kết quả tương tự khi trở thành hình khối.
Đọc thêm: Định luật vật lý và mô hình 3D: vì sao không phải thứ gì cũng in được? — bản tiếng Việt.
Còn in nhựa quang hóa thì sao?
Máy in nhựa quang hóa thông dụng có thể tạo những đặc trưng nhỏ hơn, nhưng giới hạn của chúng khác FDM. Với LCD, màn hình điều khiển sự đóng rắn của nhựa thay vì đùn nhựa nóng chảy qua đầu phun. Kích thước điểm ảnh và chiều cao lớp quan trọng, nhưng không mô tả toàn bộ khả năng chế tạo.
Điểm ảnh nhỏ không có nghĩa mọi chi tiết nhỏ đến mức ấy đều được tạo chính xác và ổn định. SLA quét laser, DLP dùng hình chiếu và LCD dùng màn hình có cơ chế tạo ảnh khác nhau; không thể giải thích mọi công nghệ quang hóa bằng “điểm ảnh màn hình”.
Vật liệu nhựa, tính chất cơ học, co ngót, làm sạch và đóng rắn sau in đều có yêu cầu riêng. Chọn quang hóa là chọn một bộ điều kiện công nghệ khác, không phải bước vào thế giới không có giới hạn.
Về thiết bị chúng tôi sử dụng, có thể xem bài đánh giá Anycubic Photon Mono M7 Max (bài viết bằng tiếng Nga).
Kết luận: đây là chế tạo, không phải in trên giấy
Máy in 3D và máy in văn phòng đều có chữ “in” trong tên, nhưng không vì thế mà có cùng điều kiện nghiệm thu. Đặc biệt, FDM không tạo hình ảnh trên một bề mặt sẵn có: nó xây dựng vật thể dần dần bằng cách đặt nhựa nóng chảy.
Đầu phun, bề rộng đường đùn, chiều cao lớp, đặc tính lưu biến và quá trình làm nguội cùng quyết định những gì có thể chế tạo ổn định. Đó không phải nhận xét công nghệ kém, mà là lý do cần hiểu giới hạn trước khi lựa chọn.
Giá trị của FDM nằm ở chi tiết chức năng, vật liệu kỹ thuật, chế tạo mẫu và sản xuất loạt nhỏ mà không cần làm khuôn trước. Về cách chế tạo và cấu thành chi phí, đọc In 3D là gì và vì sao chi tiết đầu tiên đắt hơn chi tiết thứ hai? — bản tiếng Việt.
Khi đặt yêu cầu cho chi tiết, hãy nhớ: đây không phải in một hình lên giấy, mà là chế tạo một vật thể thực.
Câu hỏi thường gặp
Vì sao chữ nhỏ in bằng FDM dễ bị mờ hoặc mất nét?
Khả năng tạo chữ phụ thuộc vào bề rộng nét, khoảng cách, hướng chế tạo và thông số in. Đường đùn từ đầu phun 0,4 mm có kích thước lớn hơn nhiều so với hạt mực trong in trên giấy. Nét mảnh có thể bị mất, khe hẹp có thể bị khép lại; nhưng đường kính đầu phun không phải giới hạn cứng duy nhất.
Thay đầu phun nhỏ hơn có giải quyết được vấn đề không?
Có thể cải thiện một phần chi tiết, nhưng thường phải giảm lưu lượng, điều chỉnh lại thông số và xem xét nguy cơ tắc cùng tính phù hợp của vật liệu. Quan hệ lũy thừa bốn trong mô hình ống tròn đơn giản giúp giải thích chi phí về áp suất, không phải công thức tính chính xác cho mọi cụm hotend.
Chi tiết FDM có thể đạt bề mặt như gương ngay sau khi in không?
Không nên mặc định cam kết điều đó cho mọi bề mặt. Vân lớp và hiệu ứng bậc thang phụ thuộc vào chiều cao lớp, hướng chế tạo, vật liệu và thông số. Một số mặt có thể khá phẳng hoặc bóng, nhưng không có nghĩa toàn bộ chi tiết phức tạp đều đạt độ bóng đồng đều. Yêu cầu ngoại quan cao thường cần quy trình và phương án xử lý sau in phù hợp.
Muốn chi tiết tinh hơn thì có nên chọn in nhựa quang hóa?
Đây thường là phương án đáng đánh giá, nhất là với chi tiết nhỏ có nhiều hoa văn. Tuy nhiên, cần kiểm tra cả tính chất vật liệu, yêu cầu kích thước, kết cấu đỡ, co ngót và xử lý sau in; không nên chỉ dựa vào kích thước điểm ảnh.
Ayrat Sirazov
Phụ trách hoạt động ATRIMUT tại Kazan
10 năm kinh nghiệm trong dịch vụ CNTT. Được đào tạo chuyên ngành vật lý vô tuyến.