Anycubic Photon Mono 4 Ultra: máy in nhỏ trong một dàn máy lớn
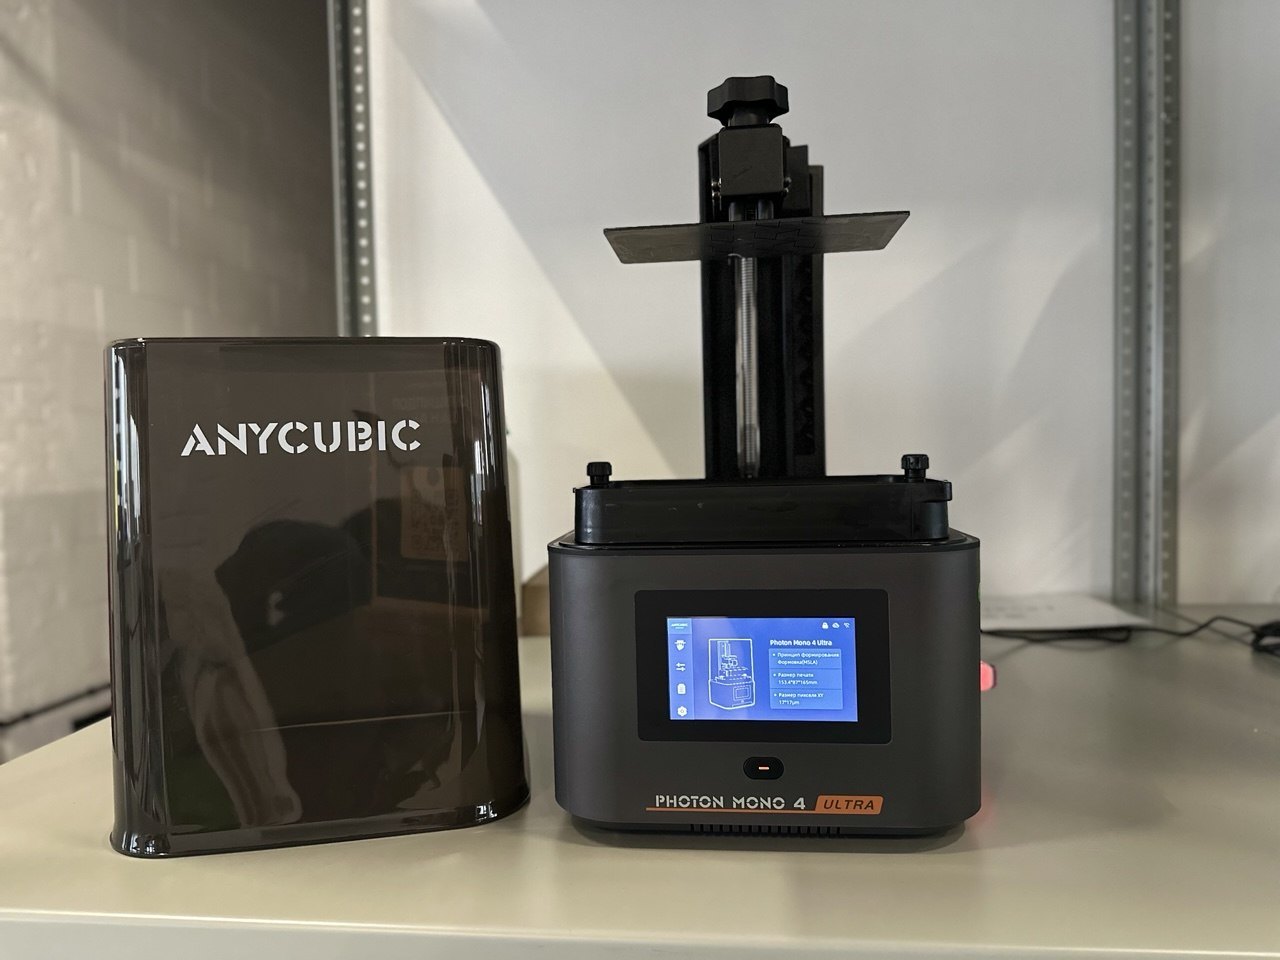
Đây là “cô bé” tôi thích nhất. Bên cạnh Photon Mono M7 Max, máy trông nhỏ nhưng có vai trò riêng: thể hiện chi tiết nhỏ và kiểm tra mẫu trước khi chạy hàng loạt.


Đây là “cô bé” tôi thích nhất.
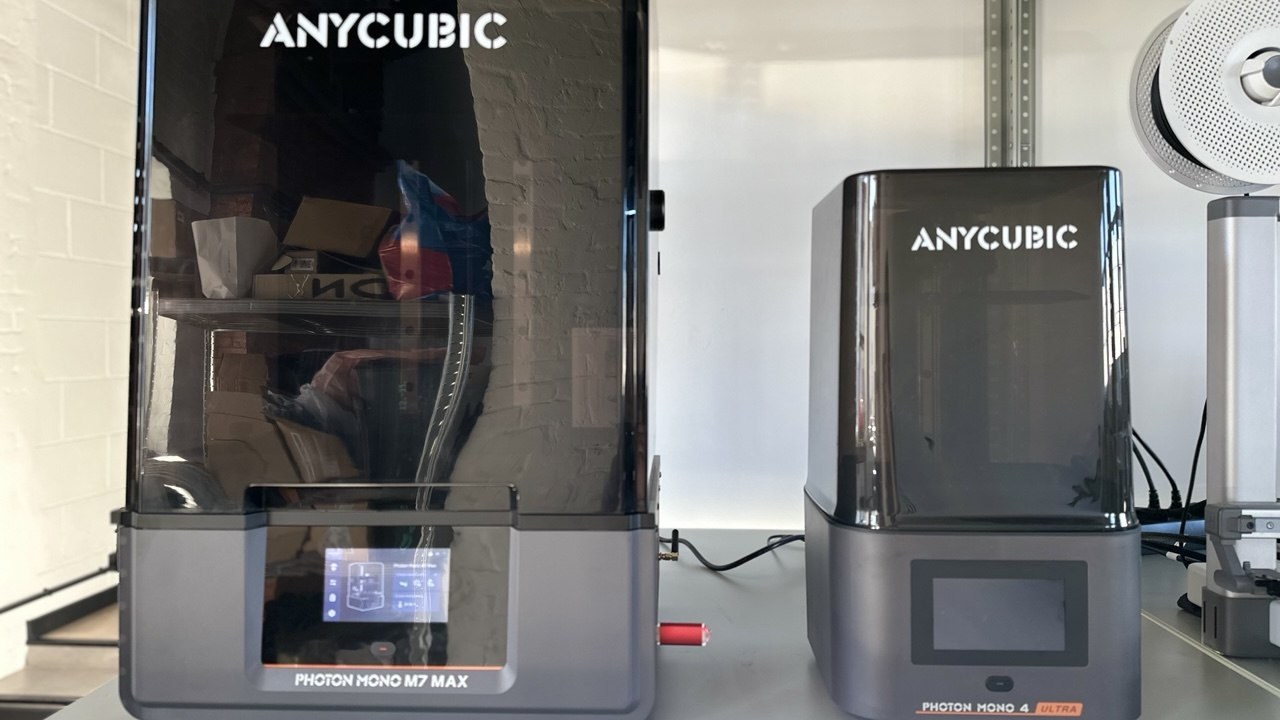
Vì sao gọi là cô bé? Bởi trong dàn máy của chúng tôi còn có người anh lớn: Anycubic Photon Mono M7 Max, tôi đã giới thiệu trong bài tiếng Nga. Đặt cạnh nó, Photon Mono 4 Ultra trông thật nhỏ. Thể tích vùng in của M7 Max khoảng 14,7 lít, còn Mono 4 Ultra khoảng 2,2 lít — chênh gần bảy lần. Đây là thể tích vùng tạo hình, không phải dung tích khay nhựa.
Nhưng đó không phải nhược điểm. Máy bù lại kích thước bằng khả năng thể hiện chi tiết, và có một vai trò riêng ngay trong dàn máy lớn.
Như mọi lần, đây không phải bài do nhà sản xuất đặt hàng. Chúng tôi tự mua máy, và tôi viết về những gì thấy trong công việc hằng ngày.
Thông số chính
| Hạng mục | Thông số |
|---|---|
| Công nghệ | MSLA: phơi sáng nhựa quang hóa qua màn hình LCD đơn sắc |
| Màn hình | 7 inch, 10K, 9024 × 5120 điểm ảnh |
| Kích thước điểm ảnh XY | Khoảng 17 × 17 µm |
| Vùng in | 153,4 × 87 × 165 mm; thể tích khoảng 2,2 lít |
| Hệ quang | Nguồn COB, thấu kính Fresnel và hiệu chỉnh độ đồng đều phơi sáng |
| Chiều dày lớp | 0,02–0,15 mm |
| Tốc độ công bố | Tối đa 80 mm/h với nhựa tiêu chuẩn, 120 mm/h với nhựa tốc độ cao; phụ thuộc điều kiện thử của nhà sản xuất |
| Dung tích khay | Tối đa khoảng 0,39 lít |
| Kết nối | Wi-Fi, USB |
| Theo dõi | Mức nhựa, cặn trong khay và in thất bại; không thay thế kiểm tra của người vận hành |
| Kích thước ngoài, khối lượng | 231 × 236 × 430 mm; 5 kg |
Thông số được giữ theo bản gốc, có dẫn trang sản phẩm Anycubic. Tốc độ tối đa không có nghĩa mọi loại nhựa, lớp in và mô hình đều đạt được mức ấy.
Điểm ảnh 17 µm có ý nghĩa gì trong thực tế?
Nguyên lý giống người anh lớn. Dưới khay nhựa là màn hình đơn sắc, bên dưới nữa là nguồn tử ngoại. Màn hình làm mặt nạ, cho ánh sáng đi qua theo lát cắt của chi tiết, làm một lớp nhựa mỏng đông rắn.
Khác biệt chính nằm ở mật độ điểm ảnh. Màn hình 10K chỉ rộng 7 inch cho điểm ảnh khoảng 17 × 17 µm. Trong trải nghiệm của tôi, chữ nhỏ, gân mảnh, vân bề mặt và ren nhỏ thể hiện rất rõ.
Tuy nhiên, kích thước điểm ảnh không đồng nghĩa với sai số kích thước thành phẩm. Nhựa, phơi sáng, hướng đặt và giá đỡ vẫn ảnh hưởng kết quả. Không thể chỉ nhìn nhãn 10K rồi khẳng định mọi chi tiết đều không còn bậc thang.
Hệ quang cũng chỉ phải phủ một diện tích nhỏ hơn. Thấu kính Fresnel và hiệu chỉnh phơi sáng nhằm làm kết quả ở giữa và rìa bàn đồng đều hơn. Với in thử, tính lặp lại rất quan trọng: mẫu phải giúp đánh giá bước sản xuất tiếp theo, không phải chỉ tình cờ in được ở một vị trí.
Vì sao dàn máy lớn cần một máy nhỏ?
Máy rất hợp với xưởng nhỏ. Nhưng ở dàn máy của chúng tôi, nó cũng luôn có việc: kiểm tra mô hình trước khi chạy hàng loạt trên máy lớn.
Không chỉ vì chi tiết nhỏ. Còn vì nhựa.
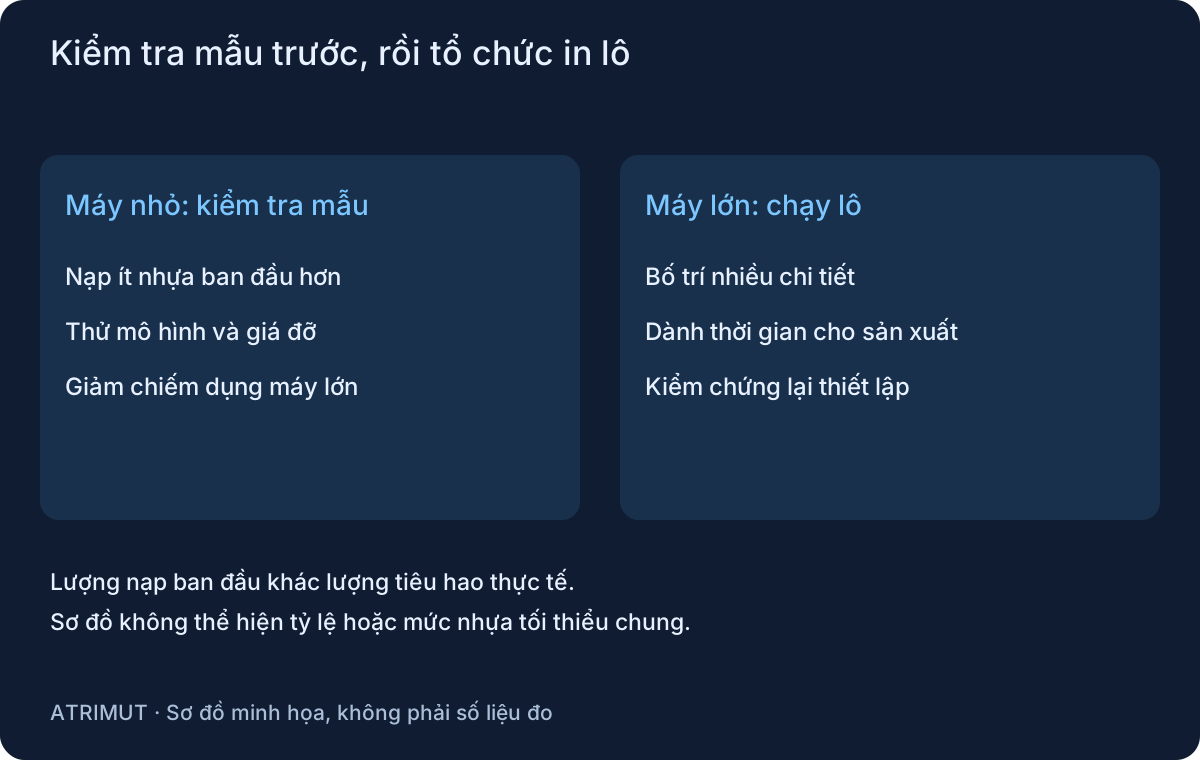
Trong cách tổ chức công việc của chúng tôi, để bắt đầu một nhiệm vụ trên máy lớn có thể phải nạp khoảng một lít nhựa. Đây không phải mức nạp tối thiểu chung cho mọi máy lớn. Nếu mô hình có giá đỡ sai, thành quá mỏng hoặc hướng đặt không phù hợp, ta mất thời gian sản xuất của máy lớn và có nguy cơ làm hỏng màng đáy khay.
Nhựa còn lại trong khay cũng cần được quản lý. Khi để lâu, một số hỗn hợp có thể phân lớp, chất màu lắng xuống. Trước lần dùng tiếp theo cần trộn lại theo hướng dẫn vật liệu; khi có mảnh nhựa đã đông rắn hoặc tạp chất thì cần lọc phù hợp. Không nên tính toàn bộ lượng nhựa còn trong khay là vật liệu đã bị tiêu hao.
Khay nhỏ cho phép in mẫu với lượng nạp ban đầu ít hơn. Trong quy trình của chúng tôi, điều đó giảm vật liệu phải đưa vào thử nghiệm và thời gian chiếm dụng máy lớn, để máy lớn tiếp tục chạy lô hàng.
Phân công rất đơn giản: cô bé trả lời “có in được không?”, người anh lớn trả lời “đến sáng làm được bao nhiêu chiếc?”.
Dù vậy, chuyển sang máy khác không có nghĩa sao chép nguyên xi thông số: phơi sáng, giá đỡ và quy trình trên máy nhận vẫn cần kiểm chứng.
Vì sao nhựa chảy chậm: một chút vật lý
Trước khi nói về mong muốn cải tiến, tôi muốn giải thích một chút vật lý. Như vậy, những mong muốn này có cơ sở kỹ thuật chứ không chỉ là lời bắt bẻ.
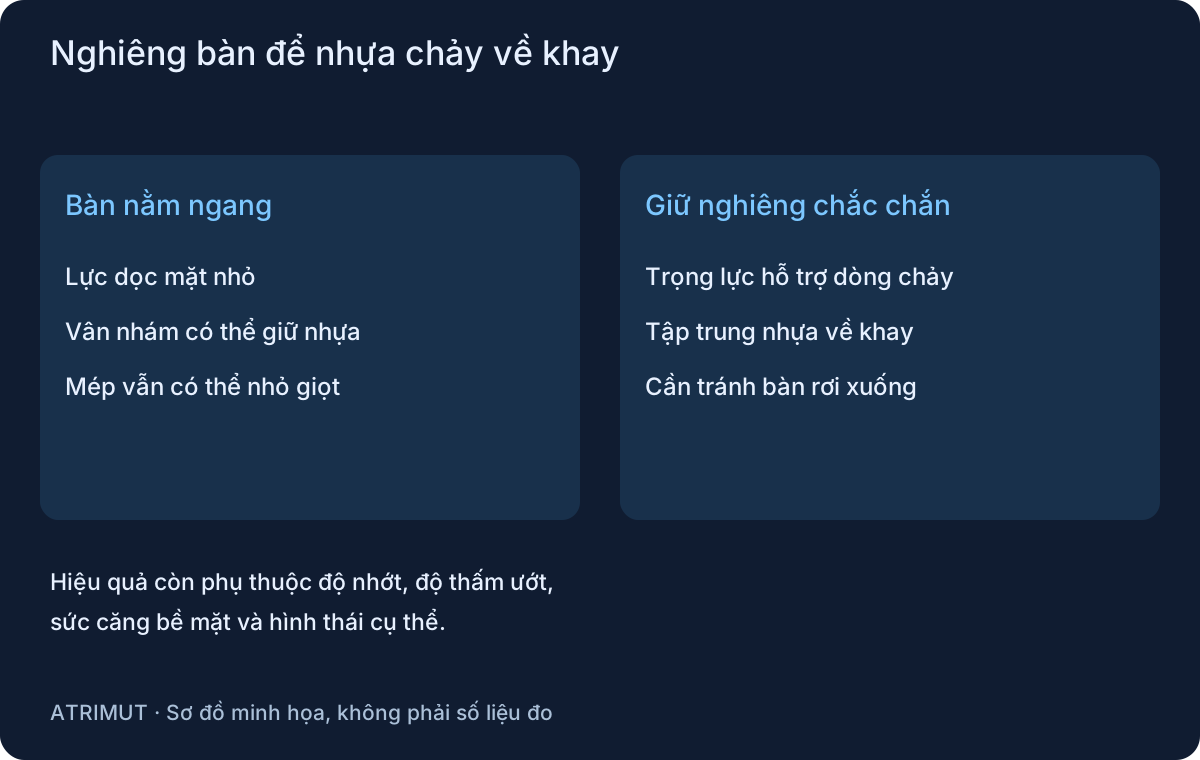
Kết thúc in, bàn nâng khỏi khay và vẫn mang theo nhựa. Nhựa chảy nhanh hay chậm liên quan đến độ nhớt, góc nghiêng và hình thái bề mặt.
Nhựa quang hóa nhớt hơn nước nên lớp chất lỏng còn bám chảy chậm. Bản gốc dẫn công trình của Kapitsa về màng chất lỏng chảy dưới tác dụng trọng lực: tài liệu thư mục công trình năm 1948, tiếng Nga. Khi bề mặt nghiêng, thành phần trọng lực dọc mặt giúp nhựa chảy xuống phía thấp. Bề mặt nằm ngang không có cùng lực kéo dọc mặt, nhưng nhựa vẫn có thể nhỏ giọt ở mép.
Hình thái bề mặt cũng làm thay đổi cách giữ chất lỏng. Bản gốc dẫn nghiên cứu về màng chảy trên bề mặt có vi cấu trúc: Perepelitsa, “Vật lý nhiệt và Khí động học”, 2011, tiếng Nga. Nghiên cứu giúp hiểu hiện tượng giữ chất lỏng trong vùng lõm, nhưng không phải phép đo định lượng trên lớp phủ của máy này. Độ thấm ướt, sức căng bề mặt và hình dạng cụ thể cũng có vai trò; không thể kết luận mọi bề mặt nhám đều làm nhựa chảy chậm hơn bề mặt nhẵn.
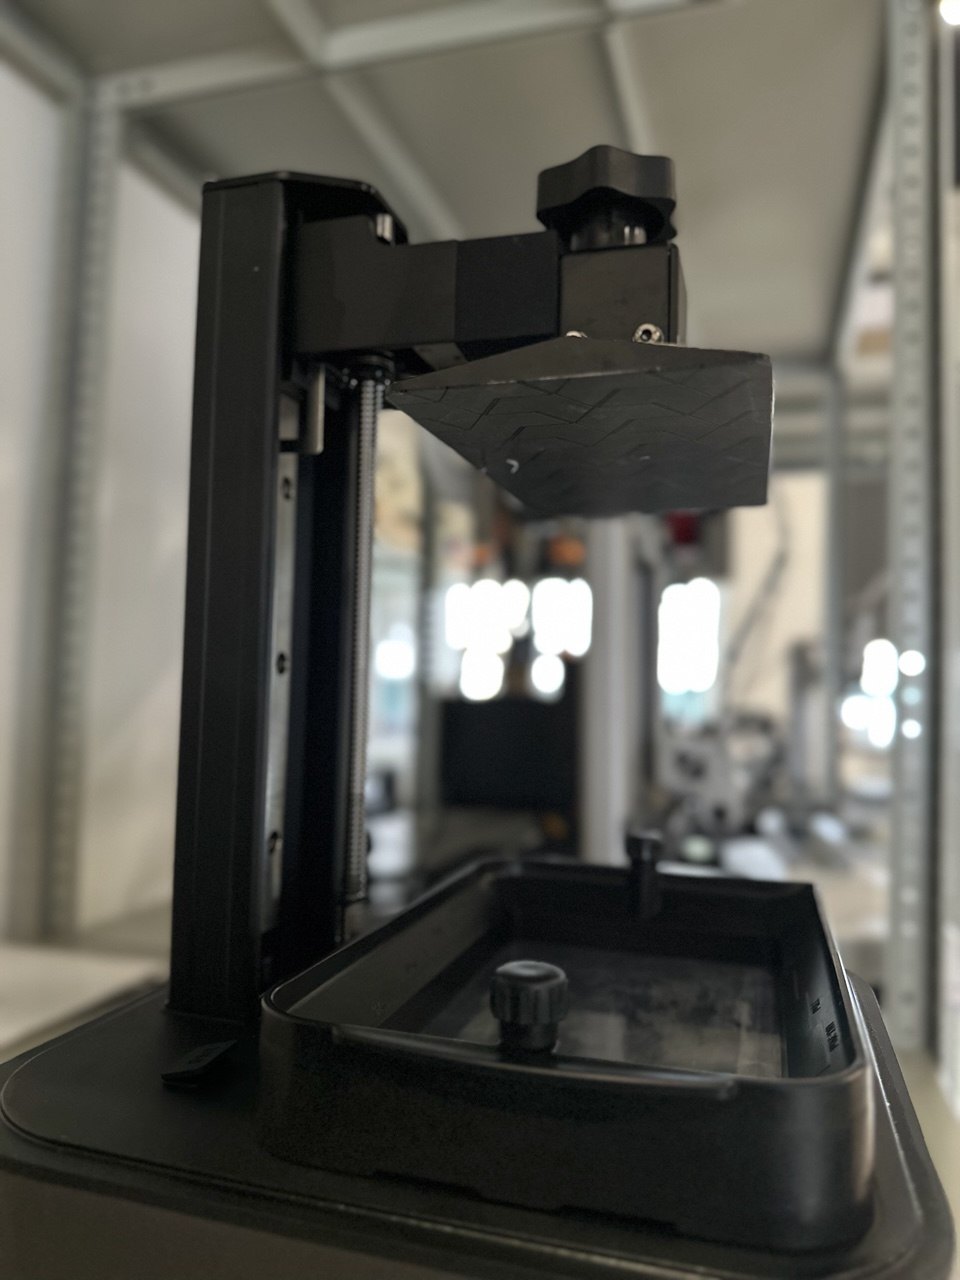
Quan sát thực tế của tôi là bề mặt phía trên bàn in này dễ giữ nhựa trong vân nhám, còn đặt nghiêng giúp nhựa chảy trở lại khay.
Những điều tôi mong muốn cải tiến
Mặt trên bàn in dễ thoát nhựa hơn
Mặt trên bàn được phủ vân nhám nhỏ. Tôi thấy nhựa dễ nằm lại trong các hõm. Có thể nhà sản xuất có lý do về độ bền hay khả năng che vết xước, nhưng tôi mong họ đánh giá một bề mặt nhẵn, dễ vệ sinh và thoát nhựa hơn, để nhựa quay về khay thay vì nhỏ xuống giá máy.
Đang nói đến mặt phía trên, không phải mặt tạo hình tiếp xúc với chi tiết. Đây không phải hướng dẫn người dùng tự mài hoặc sơn lại bàn.
Giữ bàn in nghiêng phía trên khay
Sau khi in, tôi muốn có cách cố định bàn nghiêng chắc chắn phía trên khay. Nhựa còn lại càng ít thì trên đường mang sang rửa càng ít giọt rơi xuống giá và sàn.
Nghiêng bàn giúp trọng lực đưa nhựa về phía thấp. M7 Max đã có cách làm này, và cô bé cũng rất cần. Cơ cấu phải giữ chắc, tránh bàn rơi vào khay; không nên thay bằng cách treo tạm chưa được kiểm chứng.
Nắp lật
Tôi rất muốn có nắp lật thay vì phải nhấc cả nắp ra. Một tay giữ bàn in với chi tiết còn nhỏ nhựa, tay kia khó đặt chiếc nắp lớn trở lại.
Ta phải chọn giữa việc mang bàn đi rửa khi khay vẫn mở, hoặc đặt bàn còn nhỏ giọt xuống đâu đó rồi xử lý găng và nắp. Ánh sáng ban ngày từ cửa sổ cùng một số nguồn sáng khác có thể chứa dải bước sóng tác động lên nhựa; mức ảnh hưởng phụ thuộc vật liệu và điều kiện chiếu sáng.
Găng tay không phải thủ tục cho có. Tài liệu gốc dẫn các nghiên cứu về tiếp xúc với acrylate và methacrylate: bài lâm sàng năm 2018, tiếng Nga và tổng quan viêm da tiếp xúc trong ngành làm đẹp năm 2024, tiếng Nga. Con số 65% trong bối cảnh nghề làm móng không thể dùng làm tỷ lệ mắc bệnh của người vận hành máy in 3D.
Điều hữu ích cho công việc là giảm tiếp xúc với nhựa chưa đóng rắn, hạn chế giọt rơi và lan truyền từ bề mặt bẩn; chọn phương tiện bảo vệ, thông gió và cách vệ sinh theo phiếu an toàn của đúng loại nhựa cùng hướng dẫn thiết bị. Cũng không nên mặc định chi tiết đã đóng rắn là hoàn toàn vô hại: vẫn cần rửa và hậu đóng rắn theo yêu cầu vật liệu.
Vì vậy, cấu tạo giảm những lần chạm không cần thiết không chỉ giúp thao tác thuận tiện, mà còn liên quan bảo hộ lao động. Nắp lật của M7 Max thực sự hữu ích.
Cổng LAN
Gia đình có thể không cần, nhưng một dàn máy lớn rất muốn có lựa chọn này. Khi nhiều thiết bị cùng hoạt động và mạng không dây chịu tải cao, Ethernet cho thêm phương án triển khai và quản lý. Tôi đã bàn kỹ hơn trong bài Bambu Lab H2S.
Tôi mong nhà sản xuất xem xét khả năng bổ sung. Chi phí cụ thể vẫn cần đánh giá theo thiết kế và sản xuất, không thể chỉ nhìn một cổng kết nối mà khẳng định.
Máy phù hợp với ai?
- Xưởng nhỏ làm mô hình, mô hình thu nhỏ và chi tiết cần thể hiện đường nét nhỏ;
- Công việc làm mẫu trang sức, mô hình nha khoa và tạo hình, nhưng phải kiểm chứng vật liệu, quy trình và yêu cầu sử dụng; độ phân giải máy không tự chứng minh tính phù hợp lâm sàng;
- Dàn máy cần in thử mô hình, hướng đặt và giá đỡ trước khi chạy lô trên máy lớn;
- Đào tạo có điều kiện thông gió, bảo vệ cá nhân và quản lý phù hợp, dùng nhiệm vụ nhỏ để học quy trình.
Đánh giá của tôi
Tôi chấm Anycubic Photon Mono 4 Ultra 4,5/5 điểm.
Trong công việc của chúng tôi, đây là máy thể hiện chi tiết tốt, vận hành đáng tin cậy và phù hợp nhiệm vụ in mẫu. Nó tìm được vị trí của mình ngay cạnh những máy lớn.
Nửa điểm còn lại dành cho bốn mong muốn: giữ bàn nghiêng, mặt trên dễ thoát nhựa, nắp lật và cổng LAN. Hai ý tưởng đã có trên người anh lớn; tôi mong chúng cũng đến với cô bé.
Bài viết chia sẻ cách ATRIMUT tổ chức thiết bị theo nhiệm vụ tại Nga, để trao đổi kinh nghiệm với đồng nghiệp và đối tác Việt Nam, không phải lời chào bán máy.
Câu hỏi thường gặp
Photon Mono 4 Ultra cần bao nhiêu nhựa để in?
Dung tích khay được nêu trong bản gốc là tối đa khoảng 0,39 lít. Khi in chi tiết nhỏ thường không cần đổ đầy, nhưng phải bảo đảm mức nhựa theo hướng dẫn và đủ vật liệu cho toàn bộ công việc. Lượng nhựa nạp ban đầu không đồng nghĩa với lượng nhựa thực sự tiêu hao cho chi tiết.
Photon Mono 4 Ultra thể hiện chi tiết nhỏ như thế nào?
Màn hình 10K, 7 inch có kích thước điểm ảnh XY khoảng 17 × 17 µm. Trong trải nghiệm tác giả, máy thể hiện tốt chữ nhỏ, gân mảnh và mô hình thu nhỏ. Đây không phải cam kết độ chính xác kích thước 17 µm; kết quả còn phụ thuộc vật liệu, phơi sáng, hướng đặt và giá đỡ.
Photon Mono 4 Ultra có cổng LAN không?
Theo cấu hình được giới thiệu trong bài, máy không có cổng Ethernet có dây, sử dụng Wi-Fi và USB. Tác giả mong muốn có thêm LAN để thuận tiện khi quản lý nhiều thiết bị.
Photon Mono 4 Ultra khác Photon Mono M7 Max ở đâu?
Thể tích vùng in lần lượt khoảng 2,2 lít và 14,7 lít. M7 Max có cấp và gia nhiệt nhựa, nắp lật cùng cách treo nghiêng bàn in để nhựa chảy về khay. Mono 4 Ultra nhỏ gọn hơn, phù hợp chi tiết nhỏ và in thử trước sản xuất hàng loạt. Khi chuyển máy vẫn cần kiểm chứng thiết lập công nghệ.
Kristina Khochenkova
Trưởng bộ phận, kỹ sư ATRIMUT
Phụ trách một mảng hoạt động tại ATRIMUT, kỹ sư và chuyên gia về công nghệ sản xuất bồi đắp. Tác giả chuyên mục “Đánh giá”, chia sẻ trải nghiệm thực tế với thiết bị ATRIMUT sử dụng hằng ngày.