QIDI Q2: kinh nghiệm in nhựa kỹ thuật tại ATRIMUT
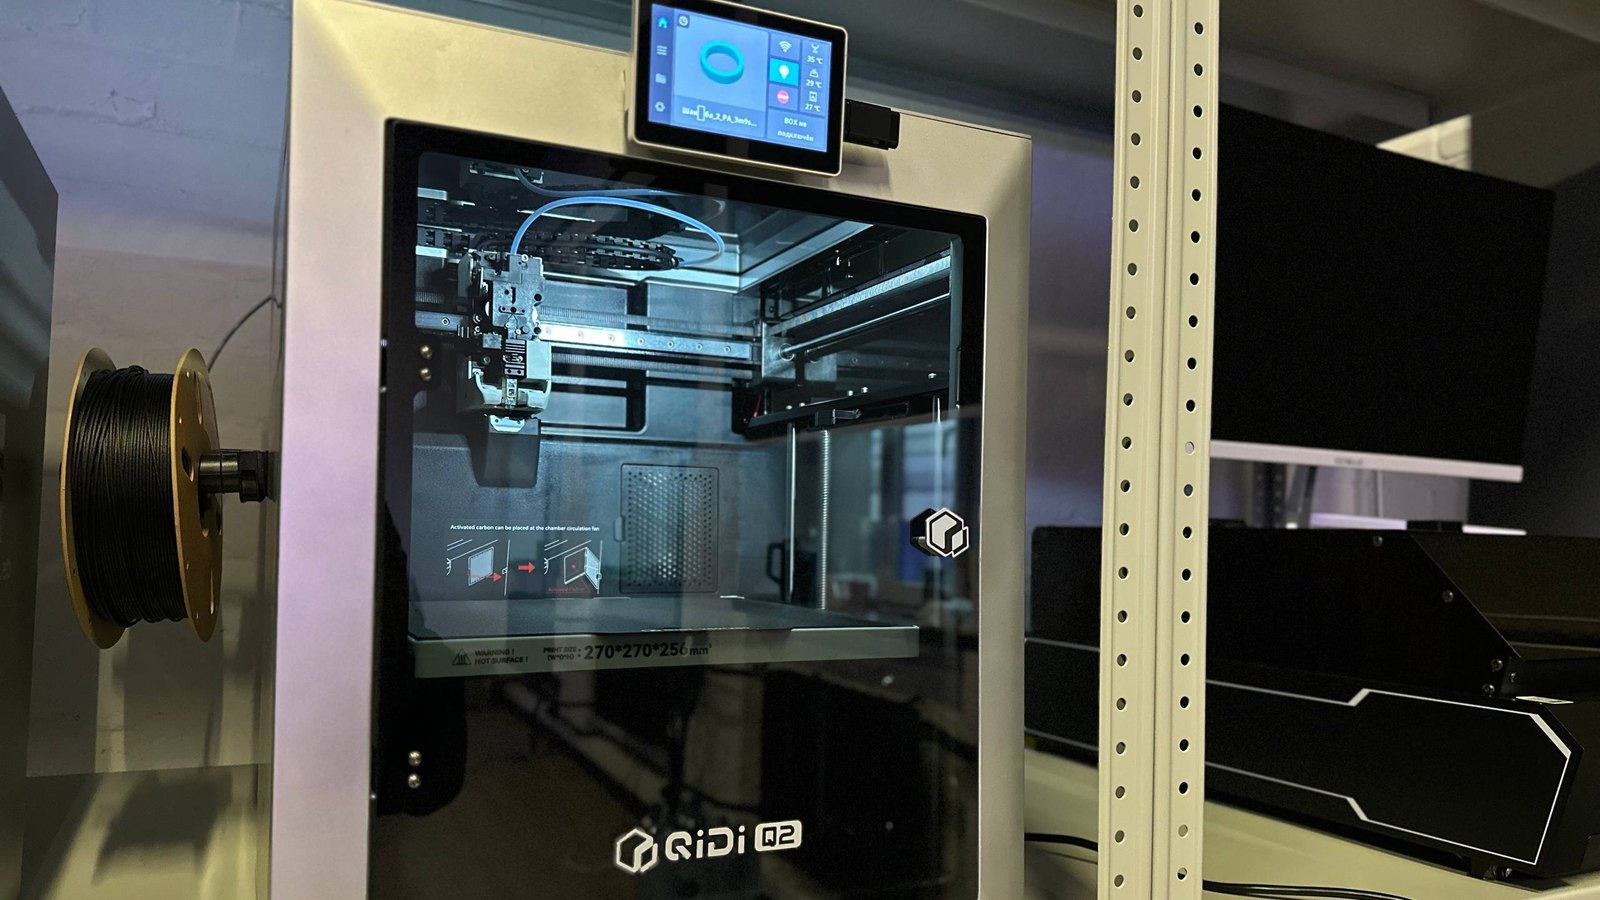
QIDI Q2 có kết cấu kín, buồng gia nhiệt chủ động tới 65 °C, hotend tới 370 °C, cổng Ethernet và hệ thống Klipper cho phép điều chỉnh sâu. Trong dàn máy ATRIMUT, nó đảm nhiệm một công việc rõ ràng: in những vật liệu kỹ thuật đòi hỏi điều kiện công nghệ khắt khe hơn.

Tôi không tin có một công cụ làm tốt nhất mọi việc.
Dụng cụ đa năng hay dao đa năng Thụy Sĩ đều hữu ích. Nhưng khi cần vặn vít, tôi vẫn muốn dùng chiếc tua vít phù hợp; khi cần cắt, tôi thích một con dao chuyên cho công việc đó hơn.
Máy in 3D cũng vậy. Không có một máy tốt nhất cho mọi nhiệm vụ. Vì thế, trong dàn thiết bị của chúng tôi có một nhóm chuyên xử lý những nhựa kỹ thuật khá khó tính: polyamide (PA), polypropylene (PP) và polyphenylene sulfide (PPS).
QIDI Q2 là một trong những máy ấy.
Như các lần trước, đây không phải bài do nhà sản xuất đặt hàng. Chúng tôi tự mua thiết bị; những điều dưới đây là trải nghiệm của tôi trong công việc hằng ngày.
Thông số chính
| Hạng mục | Thông số |
|---|---|
| Công nghệ và kết cấu | FDM, cơ cấu chuyển động CoreXY, thân máy kín |
| Vùng in | 270 × 270 × 256 mm |
| Hotend | Tối đa 370 °C; đầu phun lưỡng kim với phần chịu mài mòn bằng thép tôi |
| Bàn in | Tối đa 120 °C; tấm PEI nhám hai mặt |
| Buồng in | Gia nhiệt chủ động tới 65 °C; bộ gia nhiệt PTC thế hệ thứ hai |
| Lọc | Ba cấp: lọc sơ bộ G3, HEPA H12 và than hoạt tính |
| Hiệu chuẩn | Tự động; hotend có cảm biến biến dạng |
| Firmware và giao diện | Klipper, giao diện web Fluidd |
| Kết nối | Ethernet, Wi-Fi 2,4/5 GHz, USB |
| Tốc độ và gia tốc | Tối đa 600 mm/s và 20.000 mm/s² |
| Công suất danh định | Phần máy in 350 W, bộ gia nhiệt buồng thêm 280 W |
| Kích thước ngoài và khối lượng | 402 × 438 × 494 mm; khoảng 18 kg |
| Giá tại Nga | Khoảng 45.000–60.000 rúp, tháng 10 năm 2026 |
Bảng giữ các thông số được nêu trong bản gốc. Nhiệt độ, tốc độ tối đa và những giới hạn khác không có nghĩa mọi vật liệu hay chi tiết đều nên chạy ở mức ấy. Giá phản ánh thị trường Nga vào tháng 10 năm 2026, không dùng để so sánh giá bán tại Việt Nam.
Vì sao nhựa kỹ thuật khó in?
Muốn hiểu vì sao chúng tôi coi trọng chiếc máy này, trước hết cần nhìn vào vật liệu mà nó phải xử lý.
PA, PP và PPS là các polymer bán kết tinh. Khi nguội, bên trong vật liệu không chỉ diễn ra quá trình đông rắn, mà còn hình thành các vùng tinh thể có trật tự, đi kèm co ngót.
Vấn đề là các vị trí trên chi tiết không nguội giống nhau: lớp phía trên còn nóng trong khi lớp dưới đã nguội. Co ngót không đều tạo ứng suất bên trong; khi đủ lớn, ứng suất có thể kéo các góc chi tiết bật khỏi bàn in.
Mỗi vật liệu còn có khó khăn riêng:
- PA dễ hút ẩm. Khi hàm lượng nước quá cao, quá trình in có thể xuất hiện bọt, ảnh hưởng chất lượng và tính chất cơ học. Trong quy trình của chúng tôi, sấy trước khi in là bước bắt buộc, đặc biệt khi độ ẩm trong nhà thay đổi vào mùa thu và mùa đông.
- PP khó bám vào nhiều bề mặt. Đó có thể là ưu điểm khi sử dụng thành phẩm, nhưng lại thành vấn đề trên bàn in.
- PPS cần nhiệt độ đầu phun cao. Điều kiện in được bản gốc đề cập có thể khoảng 340 °C; một số loại có chất gia cường còn có thể cần cao hơn. Thông số cụ thể vẫn phải theo đúng loại vật liệu.
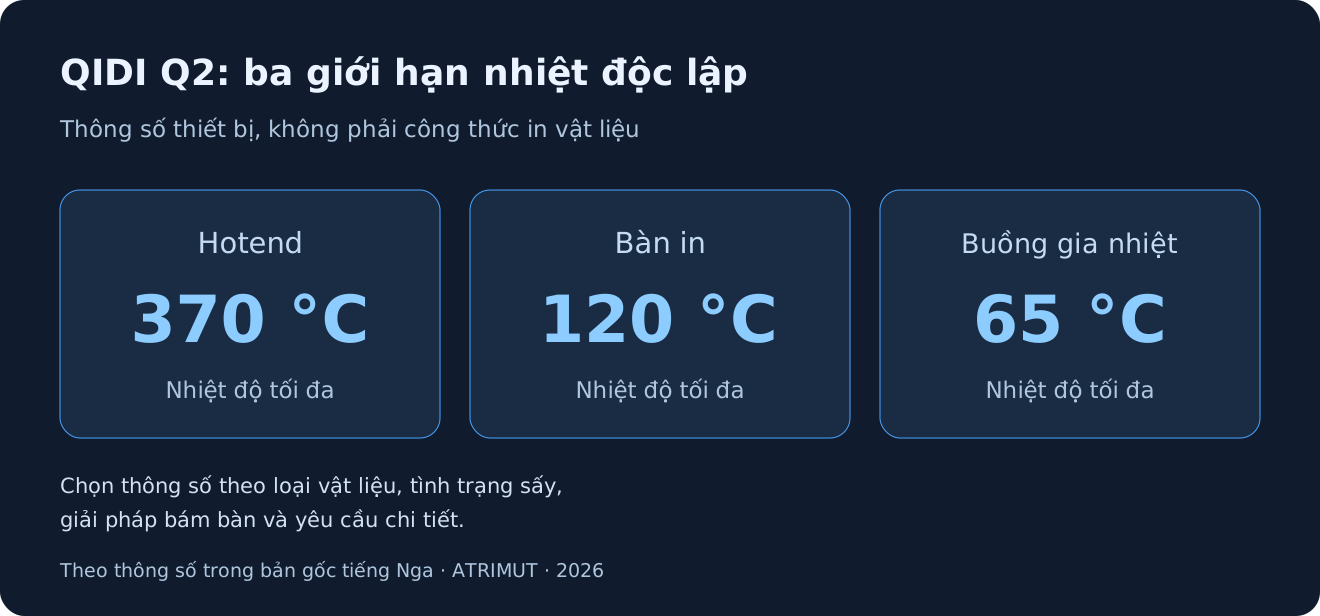
Buồng gia nhiệt chủ động
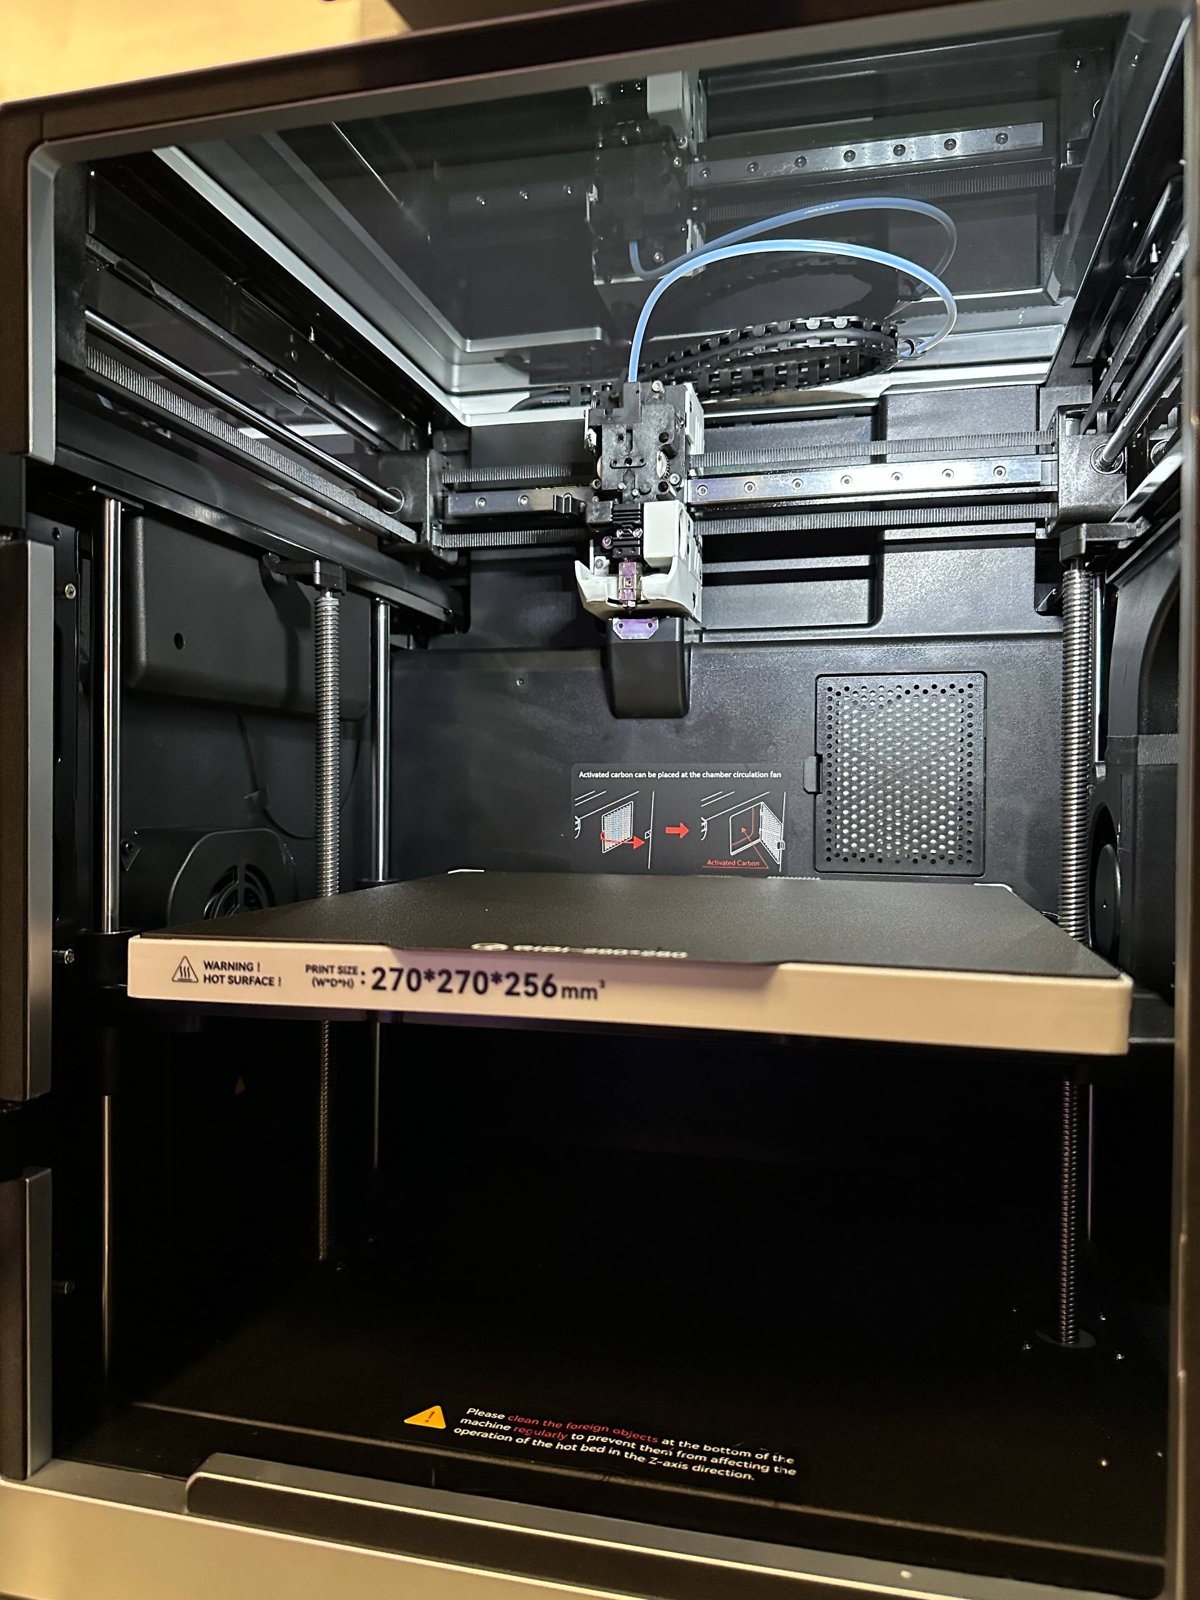
Ưu điểm quan trọng nhất của Q2 là buồng gia nhiệt chủ động. Máy không chỉ được bao kín: bộ gia nhiệt riêng nâng nhiệt độ bên trong tới giá trị cài đặt, tối đa 65 °C.
Điều này có ý nghĩa với nhựa kỹ thuật.
Môi trường ấm hơn giúp giảm chênh lệch nhiệt độ giữa các vùng, làm quá trình nguội từ tốn hơn và giảm nguy cơ ứng suất, bong góc. Nó không phải giải pháp thần kỳ xóa bỏ mọi hiện tượng cong vênh, nhưng thực sự hữu ích với những vật liệu chúng tôi dùng.
Còn có điều kiện nhà xưởng tại Nga: vào mùa đông, xưởng và phòng làm việc không phải lúc nào cũng giữ được mức 22 °C dễ chịu.
Trong môi trường lạnh, máy chỉ có vỏ kín mà không có bộ gia nhiệt riêng thường làm ấm buồng chậm hơn và dễ chịu ảnh hưởng của nhiệt độ bên ngoài. Gia nhiệt chủ động giúp thiết lập điều kiện công nghệ ổn định hơn, thay vì trông chờ vào nhiệt độ phòng của hôm đó.
Klipper: không chỉ để xem bản đồ bàn in
Q2 chúng tôi sử dụng cho phép xem và điều chỉnh cấu hình qua Klipper cùng Fluidd. Với vật liệu khó, điều đó có nghĩa không chỉ chấp nhận thiết lập mặc định, mà còn có thể thử nghiệm và tối ưu quy trình.
Bản đồ độ cao bàn in là một ví dụ.
Nhựa kỹ thuật vốn đã dễ bong góc. Nếu khe hở lớp đầu lại không đều — chỗ ép quá chặt, chỗ bám chưa đủ — chi tiết có thể bắt đầu tách ra từ vị trí yếu nhất.
Chỉ xem được bản đồ và điều chỉnh được các thông số liên quan là hai chuyện khác nhau.
Trong phần cấu hình Klipper có thể truy cập, chúng tôi có thể thay đổi mật độ đo lưới, lưu các cấu hình lưới khác nhau và tinh chỉnh tham số bù. Tuy nhiên, bù lưới không làm chiếc bàn đang cong trở nên phẳng về mặt cơ học; nó xử lý việc bù độ cao trong quá trình in.
Với PP và PA, khoảng cách giữa “gần như bám được” và “thực sự bám” nhiều khi chính là khoảng cách giữa phế phẩm và chi tiết đạt yêu cầu.
Ethernet: khi có nhiều máy, đây không còn là tùy chọn phụ
Q2 có cổng Ethernet. Với dàn máy tương đối lớn, đây không phải tính năng thêm cho đẹp, mà là năng lực nền tảng chúng tôi coi trọng.
Khi hàng chục thiết bị cùng chạy, camera truyền video, tệp in được tải lên và nhiều thiết bị không dây khác hoạt động, áp lực lên Wi-Fi tăng và độ ổn định kết nối khó quản lý hơn.
Kết nối có dây giảm phụ thuộc vào mạng không dây, giúp quản lý truy cập và tìm nguyên nhân sự cố dễ kiểm soát hơn.
Máy cũng có thể hoạt động chỉ trong mạng nội bộ, không cần phụ thuộc đám mây của nhà sản xuất.
Điều quan trọng với chúng tôi không phải có thật nhiều kiểu kết nối, mà là thiết bị sản xuất có thể tham gia mạng của mình và được quản lý theo cách mình cần.
Bộ đùn và hotend
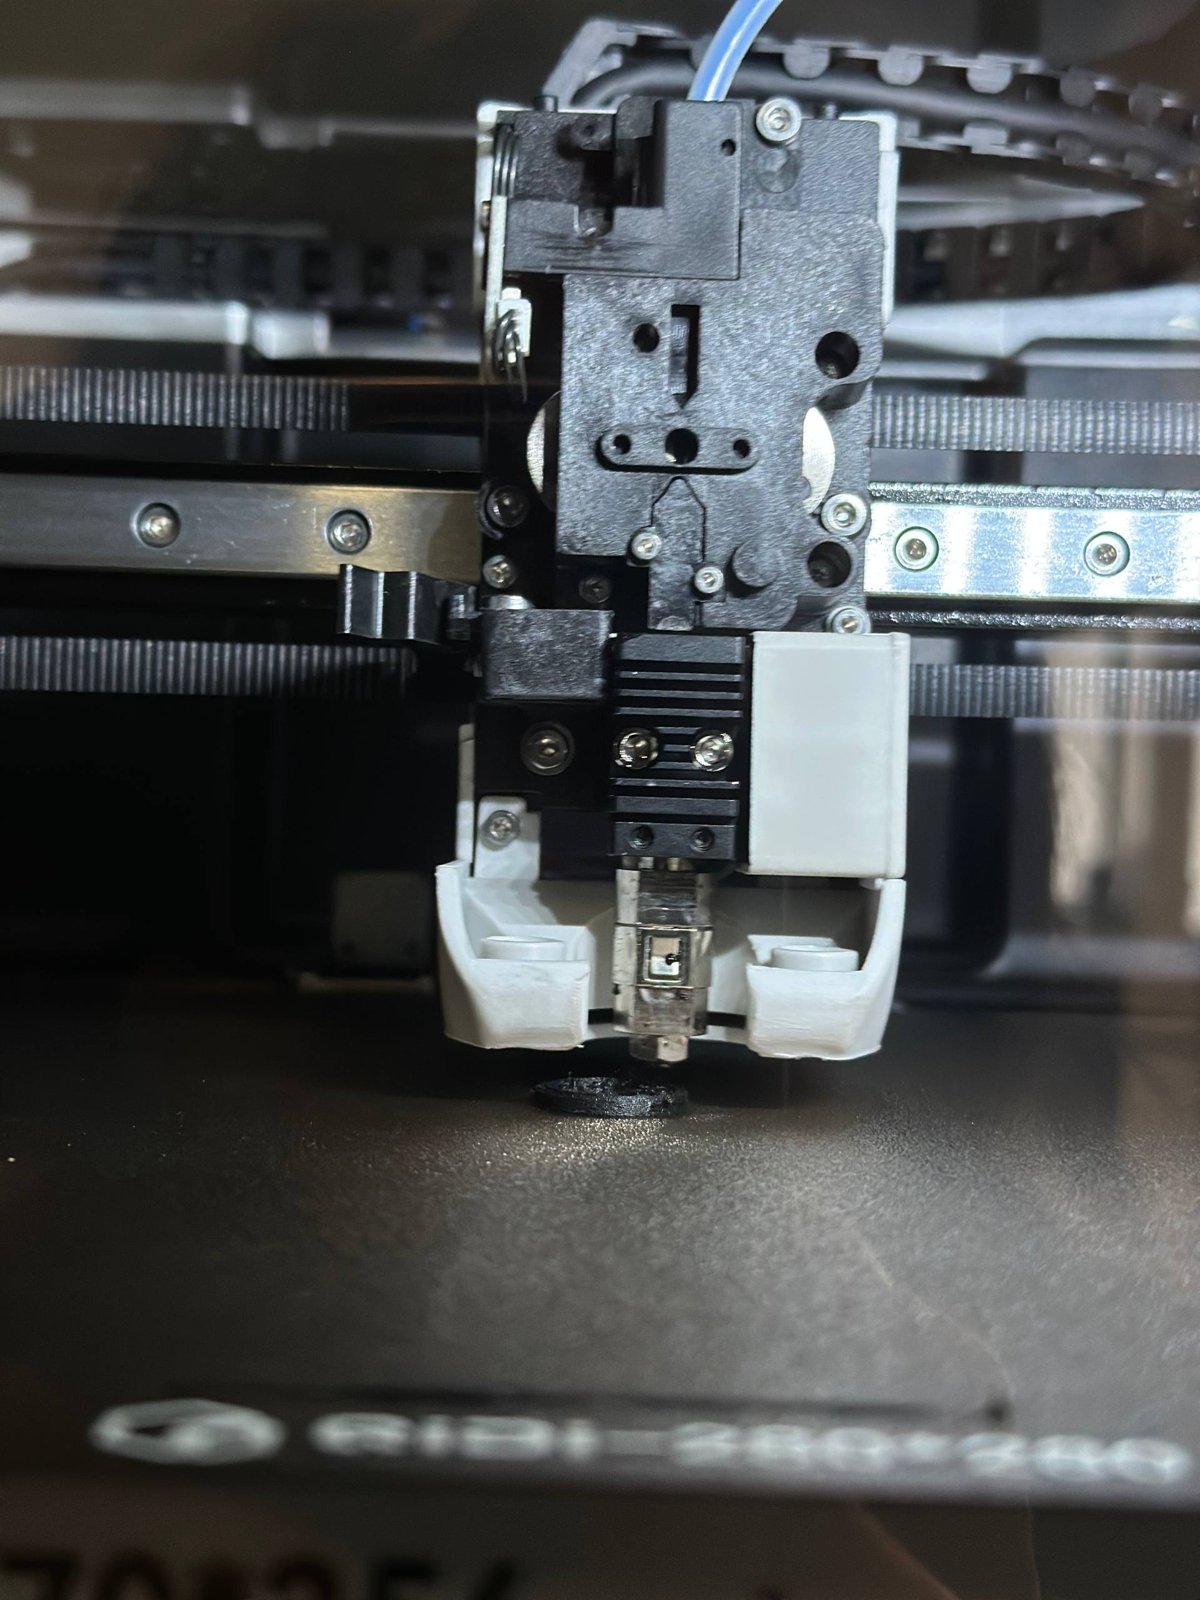
Bộ đùn dùng cơ cấu cấp nhựa trực tiếp và bánh răng tôi cứng. Đầu phun có kết cấu lưỡng kim: phần chịu mài mòn bằng thép tôi, còn các phần khác được thiết kế để đáp ứng yêu cầu truyền nhiệt.
Khi in vật liệu gia cường sợi carbon hoặc sợi thủy tinh, khả năng chịu mài mòn rất quan trọng. Ở nhiệt độ cao, độ ổn định truyền nhiệt cũng ảnh hưởng kết quả.
Đầu phun và ống ngắt nhiệt được tích hợp thành một cụm, giảm các mối nối liên quan, qua đó giúp giảm nguy cơ rò nhựa tại mối nối trong điều kiện nhiệt độ cao.
Nguồn điện cho dàn máy phải được tính trước
Đây là phần ít nổi bật trong một bài đánh giá, nhưng không thể bỏ qua khi vận hành thực tế.
Theo công suất danh định trong bản gốc, phần máy in Q2 là 350 W và bộ gia nhiệt buồng thêm 280 W, tổng tối đa khoảng 630 W.
Một máy có vẻ không nhiều, nhưng hai mươi máy tương ứng tổng công suất danh định 12,6 kW.
Trong bối cảnh hoạt động tại Nga, bản gốc nêu một ràng buộc thực tế: một số cơ sở sản xuất nhỏ chỉ có công suất điện được cấp khoảng 15 kW. Đây không phải mô tả chung cho mọi nhà máy ở Nga, mà là lời nhắc rằng hạ tầng điện tại chỗ có thể sớm giới hạn việc mở rộng.
Công suất trung bình khi vận hành thường thấp hơn tổng danh định, nhưng không thể chỉ nhìn số trung bình. Cần chú ý cả trường hợp nhiều máy gia nhiệt cùng lúc.
Nguồn điện nên được tính khi quy hoạch dàn máy, không phải chờ aptomat thường xuyên ngắt rồi mới xử lý.
Điều tôi mong muốn cải tiến
Tôi có một đề xuất chính, nhưng nó quan trọng với việc bảo trì nhiều thiết bị: hotend tháo lắp nhanh.
Theo hướng dẫn thay hotend của QIDI Wiki, quy trình hiện tại cần tháo vỏ trước và sau đầu in, ngắt hai đầu nối và tháo hai vít. Trước khi thao tác phải tắt hoàn toàn, rút nguồn và chờ hotend nguội đầy đủ.
Thực hiện trên một máy không quá phức tạp. Nhưng khi có nhiều máy, thời gian bảo trì và thay hotend, đầu phun cứ tích lũy dần. Với vật liệu gây mài mòn, vấn đề càng rõ.
Theo tôi, hotend có thể thay nhanh mà không cần dụng cụ là một tính năng rất đáng có ở máy in hiện đại.
Nếu Q2 có thiết kế như vậy, người dùng vận hành nhiều thiết bị sẽ tiết kiệm được đáng kể thời gian bảo trì.
Máy phù hợp với ai?
Theo tôi, QIDI Q2 phù hợp với:
- Đội sản xuất và xưởng in PA, PC, PPS cùng vật liệu gia cường sợi carbon;
- Dàn máy cần mạng có dây và cấu hình firmware có thể điều chỉnh;
- Người sẵn sàng tìm hiểu Klipper để có kết quả ổn định hơn.
Máy vẫn in được PLA và PETG. Nhưng nếu công việc hằng ngày chủ yếu chỉ dùng những vật liệu này, chưa chắc cần chọn một máy vì buồng gia nhiệt chủ động và hotend nhiệt độ cao. Thiết bị đơn giản hơn cũng có thể phù hợp hơn với nhiệm vụ.
Đánh giá của tôi
Tôi chấm QIDI Q2 4,5/5 điểm.
Với chúng tôi, đây là công cụ sản xuất phù hợp cho vật liệu khó: buồng gia nhiệt chủ động, hotend tới 370 °C, Ethernet và cấu hình Klipper có thể điều chỉnh sâu đều có giá trị thực tế.
Nửa điểm bị trừ là dành cho sự thuận tiện khi bảo trì.
Nếu có hotend tháo lắp nhanh, máy sẽ gần hơn với kỳ vọng của chúng tôi dành cho một dàn máy lớn.
Câu hỏi thường gặp
QIDI Q2 có cổng Ethernet không?
Có. Thiết bị được mô tả trong bản gốc hỗ trợ Ethernet, Wi-Fi 2,4/5 GHz và USB. Có thể dùng chế độ chỉ hoạt động trong mạng nội bộ, không phụ thuộc đám mây của nhà sản xuất.
QIDI Q2 in được những nhựa kỹ thuật nào?
Bài viết đề cập PA, PC, PP, PPS cùng vật liệu gia cường sợi carbon và sợi thủy tinh. Giới hạn nhiệt hotend là 370 °C, buồng in là 65 °C. Quy trình thực tế còn phụ thuộc đúng loại vật liệu, tình trạng sấy và yêu cầu chi tiết; không thể chỉ nhìn nhiệt độ tối đa.
Buồng gia nhiệt chủ động có tác dụng gì?
Nó giúp giảm chênh lệch nhiệt độ, làm quá trình nguội diễn ra từ tốn hơn và giảm nguy cơ ứng suất bên trong, cong vênh hoặc bong góc, đặc biệt với vật liệu bán kết tinh như PA và PP. Gia nhiệt buồng không thay thế việc sấy vật liệu, giải pháp bám bàn và các thiết lập công nghệ khác.
Công suất QIDI Q2 là bao nhiêu?
Theo các giá trị danh định trong bản gốc, phần máy in là 350 W, bộ gia nhiệt buồng là 280 W, tổng khoảng 630 W. Đây là công suất, không phải một lượng điện năng cố định tiêu thụ mỗi giờ. Khi bố trí nhiều máy, cần xét vận hành thực tế và trường hợp gia nhiệt đồng thời.
Kristina Khochenkova
Trưởng bộ phận, kỹ sư ATRIMUT
Phụ trách một mảng hoạt động tại ATRIMUT, kỹ sư và chuyên gia về công nghệ sản xuất bồi đắp. Tác giả chuyên mục “Đánh giá”, chia sẻ trải nghiệm thực tế với thiết bị ATRIMUT sử dụng hằng ngày.